

ピッグランチャーボールバルブの改造:ボア、フランジ、シートテスト
- 2026-11-16 08:38:37
- admin
- NO COMMENTS
発射砲身の排水が完了し、乗組員はクリーニング用の豚を装填する準備が整います。その後、アイソレーションバルブインジケーターが「開いた」状態になり、アクチュエーターが最後の苦労した動きをします。技術者がアクセス可能な開口部から覗き込み、バルブポートとランチャースプールの接合部にわずかなリップがあるのを見つけました。次の走行では、豚が罠を出る前に短い圧力パルスが現れます。誰も、豚が電話を切るのを待って実際のクリアランスを知りたくはありません。
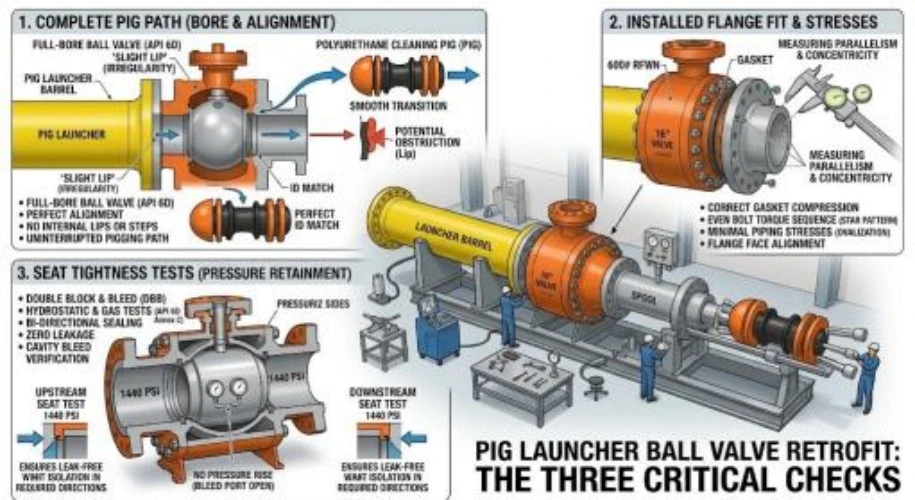
別の駅では、閉鎖されたバルブが減圧側で緩やかな圧力上昇を示しています。それは、座席の損傷、体腔内に液体が溜まっている、またはバイパスの漏れが原因かもしれません。これらの観察から、ピッグランチャーボールバルブの改修が承認される前に3つのチェックが必要です:ピッグパス全体、取り付けられたフランジフィット、そして必要な圧力方向でのシートの締まり性です。
パイプラインピギングシステム入門
パイプラインピギングとは何ですか?
豚はパイプラインを移動し、堆積物を除去したり、製品を分離したり、壁を点検したり、内部通路を確認したりします。発射台で導入され、受信機で回収されます。バレル、リデューサー、メインラインバルブ、キッカーライン、クロージャー、ドレイン、ベント、計器はシステムとして機能しなければなりません。通常の流体の流れを通るバルブでも、ピッグを妨げることがあります。
発射装置は圧力容器であり、動作シーケンスです。閉鎖を開ける前に、オペレーターは隔離、排気、排水、ゼロ圧力の確認を行います。打ち上げ時には、メインラインバルブ、キッカー経路、差圧が承認された順序と一致しなければなりません。
ピギング作業におけるボールバルブの重要性
ボールバルブは、正しく指定・試験すれば、開いているときに直線的な通路を提供し、信頼できる絶縁を提供します。閉じたボールはライブメインとランチャーを分離します。開いたポートは、特定のピッグ、そのカップ、そしてすべての計器パッケージをクリアしなければなりません。これらのボールバルブ用途では、媒体と圧力に適したステムとシートの材料が必要です。
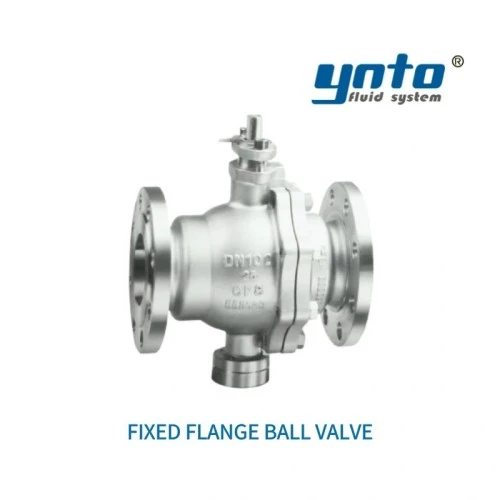
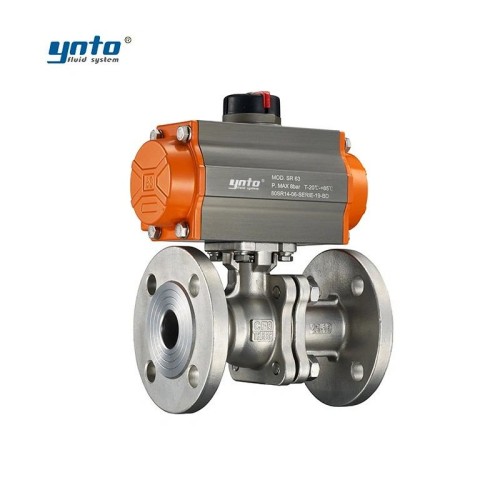
YNTOのパイプラインサービス用の固定フランジ付きボールバルブは、全径および低径のオプションに加え、手動、空気圧、電気、油圧駆動の選択肢をリストアップしています。 そのため、レトロフィットとして議論するのに適した製品ファミリーとなっています。ピッグが通過しなければならないフルオープニング構成を指定し検証します。族の記述だけでは、秩序弁のピギングビリティは確立されません。
1:1の交換を依頼する前に、古い図面と豚の封筒を比較してください。一致する標準パイプサイズは、特別なボア、面取り、またはシートポケット形状を隠すことがあります。
バルブ改造におけるボアクリアランスの評価
定義と測定技術
>"Full bore"と"full opening"は有効な出発点ですが、制御次元は組み立てられた豚ルート上で最も小さな障害物のない通路です。オープンボールポート、ボディ両端、シート、溶接のトランジション、スプールパーツ、そしてライニングや突き出たガスケットを測定してください。バルブの実際の機械的停止部分の開口部を確認してください。90度のインジケーターはボールポートがパイプと同心円であることを証明しません。
ピッグの最大操作直径、可動性、カップの摩耗範囲、許容されるステップまたはギャップを尋ねます。フォームピッグは計装工具では耐えられない形状に耐えられることがあります。虫歯や短い移行部では体長も重要です。
シャットダウン中は寸法を点検し、適切な場合は承認されたゲージやダミーピッグを使用します。調達および現場作業員のために最小弾径とセクションの変更をすべて記録してください。
ボアクリアランス不良がパイプラインの健全性に与える影響
フランジのリップや部分的に開いたボールがカップに引っかかることがあります。ピッグは減速し、後ろの圧力が上昇し、急なリリースにより次の継手に過剰な速度で押し込まれることがあります。障害物は座席にゴミを落とすこともあります。小さな設置許容誤差がシャットダウンまたはリカバリー操作となります。
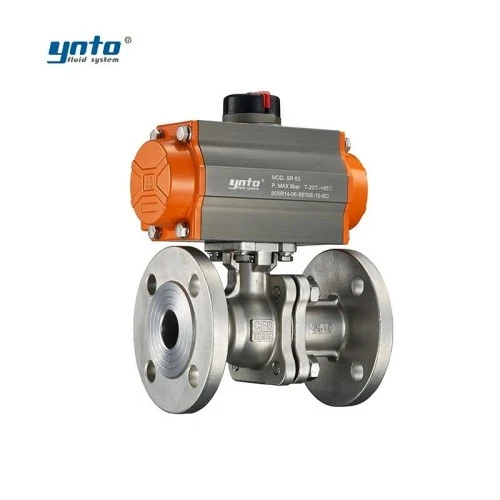
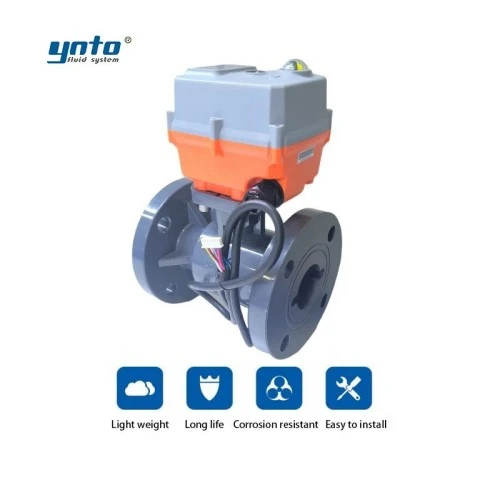
YNTO 空気圧フランジ付きクォーターターンボールバルブ は、接続パイプの直径に合わせたボディチャネルを指します。それは自動的に承認されるべきではなく、審査に値します。選択したサイズとトリムの断面図と正確なオープンポート寸法を依頼してください。実際の豚の封筒と比べてみてください。
計装ピッグはセンサーや関節のクリアランスが予測可能です。空洞はまた、流体が短いピッグをバイパスして速度を変えることもあります。パイプラインの完全性管理は、バルブをピッグジオメトリ、圧力、速度、回収と結びつけます。リデューサーや枝を含むルート全体を点検してください。
エンジニアはまた、汚れた豚の作業後にバルブをストロークしにくくなることに気づきます。シートに固形物が引っかかるとトルクが増加します。繰り返し閉鎖すると粒子が密封縁に押しつぶされ、その後の隔離試験で漏れが確認されます。適切なシート設計や洗浄・洗浄手順は摩耗を軽減できますが、大きなアクチュエーターでは損傷したシートをしっかりと固定することはできません。
フランジフィットの考慮点
ボールバルブで使用されるフランジ接続の種類
「フランジ付き」という言葉は接続を定義しません。フランジ規格、公称サイズ、圧力クラスまたはPN定格、ボルト円径、穴の数とサイズ、フェイシング、ガスケットの種類、面対寸法を記録してください。ASMEクラスの指定は、ほぼ同じ圧力番号を選んでPNラベルに置き換えることはできません。温度、材料、制御フランジテーブルが許容圧力に影響を与えます。
古い図面と提案図面を比較してください。同じボルトサークルは異なるレイズフェイスの高さや本体長を隠すことがあります。補償スプールは、支持負荷、検査、ダウンタイムを変化させます。その効果を明確に評価してください。
運用安全のための最適なフランジフィット確保
ランチャーとメインラインの温度による動きが違うか確認してください。フランジボルトでパイプを所定の位置に引き寄せると、曲げ荷重がバルブ本体に通ります。これによりシートのアライメントが歪み、作動トルクが増加し、数回の熱サイクル後に漏れが発生する可能性があります。ボルトを締める前に、指定された順序とトルクの方法でラインを支え、整列させます。
ガスケットは、ボア内に侵入したり、破片を捕まえる凹みを残さずに媒体を耐え忍ばなければなりません。内部の移行部と外部の張り合いも確認してください。
YNTOのANSI/ASMEフランジ付きボールバルブ は寸法および評価の基準、API 598の圧力試験を引用しています。ASMEパターンフランジが必要な箇所を比較し、注文したバージョンのクラス、面合わせの長さ、ボア、シート構造、試験記録を確認しましょう。そのリストはピッグアビリティを証明するものではありません。
材料選択は流体と環境に従います。炭素鋼や合金鋼は、適切な腐食許容度やFBEなどの外部コーティングがあれば、圧力境界に適している場合があります。塩化物を含む水路や攻撃的な川では、適合性と強度のレビューの後に316Lまたはデュプレックスが検討されることがあります。PTFE、FKM、その他のシートおよびステムシール材は、圧力、温度、化学物質のチェックが必要です。金属製シートは熱や研磨性固体に強い場合がありますが、その許容漏れ量はソフトシートと同じように設定されるのではなく、明確に指定する必要があります。
プロジェクトでAPI 6Dパイプラインバルブが必要な場合は、そのエディションと必要なバルブ構成およびドキュメントを明記してください。ANSI/ASME B16.5は適用されるフランジ形状と定格を規定しています。ASME B16.34は適用される金属製バルブの定格および試験について規定しています。DIN EN 558またはASME B16.10は、指定されたパターンに応じて面対面寸法を定めることがあります。ISO 5208およびAPI 598は、呼び出したテストフレームワークを提供します。これらのラベルだけでは特定の豚が合格するわけではありません。

バルブ制御システムの概要
Pigローンチにおけるバルブ制御の主要コンポーネント
バルブ制御システムは、ボールバルブ、アクチュエーター、空気または電源、方向制御、位置フィードバック、そして動作シーケンスを組み合わせています。発射機は独立した圧力表示と隔離検証も必要です。「クローズド」コマンドはリクエストのことです。リミットスイッチはアクチュエータの移動を確認し、圧力テストは圧力境界を確認します。この流体制御装置をアセンブリとして指定してください。
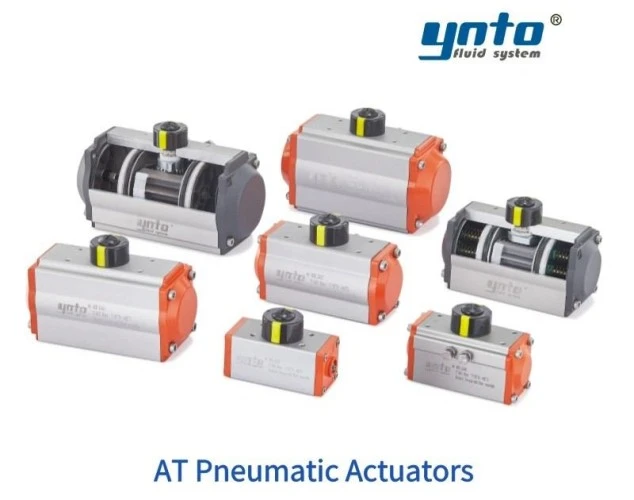
産業用バルブ自動化の場合、最大デファレンシャル、最小空気圧、汚れシート摩擦、ストローク時間でのブレークアウェイトルクを確認してください。 <span クラス="15">AT空気圧アクチュエータレンジ は、バルブでの評価にダブルアクトリックおよびスプリングリターンのオプションを提供します。トルクカーブと故障動作の確認:ダブルアクチュエーターへの空気の損失は、最終的な安全な位置を保証するものではありません。
キッカーラインバルブはピッグの背後に圧力差を確立するのに役立ちます。メインラインのアイソレーションと混同されないように、許容論理にその位置を含めてください。流量制御技術が発射速度を抑制する場合は、予想されるピッグ摩擦と圧力を合わせてテストしてください。差動が大きすぎると激しい発射が起こります。豚を縛りすぎます。
自動化とそのバルブ性能向上の役割
Automationは承認されたシーケンスを観測可能にできます:閉鎖と換気の状態を確認し、ピッグを装填し、圧力を回復し、流れ経路を整列し、その後発射して通過を確認します。PLC表示は閉鎖を開ける前の局所ゼロ圧力チェックに代わることはありません。
フィードバックは診断用です。開閉までの指令時間が長い場合は、低気圧、ソレノイドの固着、トルク上昇、または停止の誤調整を示す可能性があります。発役時に両方のストロークタイムを記録してください。
液体の流れに対する急速な閉鎖はサージを生じさせる可能性があり、遅い閉鎖は隔離要件と衝突することがあります。アクチュエーターと空気回路のサイズを一緒に調整してください。電気式オプションは、トルクプロファイルと故障応答の検証も必要です。
バルブ信頼性のためのシートテストの実施
効果的なシートテストの手順
購入仕様から始めます。シェル試験およびシート試験の媒体、圧力、持続時間、試験方向、許容漏れ、必要な書類や証人を定義すべきです。工場での試験により、納入されたバルブの状態が確認されます。設置後の現場試験では組み立てられた境界が確認され、フランジや取り扱いの損傷が露呈することがあります。この二つは補完的であり、代替できるものではありません。
閉バルブシート試験中は、該当側を指定された圧力に保ち、反対側の漏れを安全に監視します。双方向遮断が必要な場合は、承認された手順のもとで各方向をテストしてください。設計に体腔出血があるかどうか確認してください。2つのシートと排水口が認証されたダブルブロック&ブリード配置になると考えないでください。閉じ込められた空洞は、熱や圧力が蓄積する前に、設計通りに換気または保護されなければなりません。
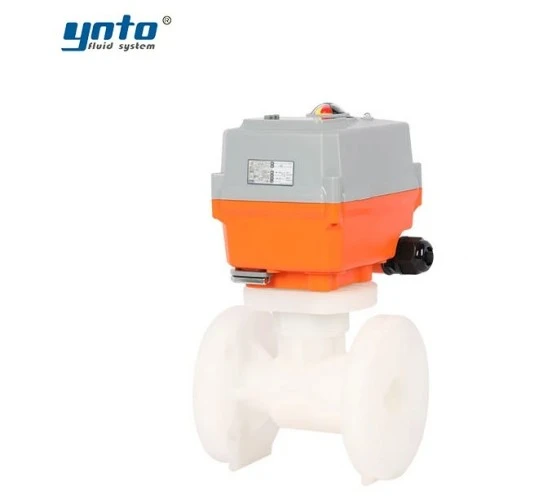
位置フィードバックについては、YNTOのAPL210Nリミットスイッチボックス がアクチュエータの開きまたは閉じた移動を信号で示します。ストロークやインターロックの記録には役立ちますが、シートの漏れを測定することはできません。接近表示、排水口での圧力ゼロ、そして記録されたシートテストは異なる疑問に答えます。発射装置を開ける前にこれら3つすべてが必要になる場合があります。

高圧ガスサービスは、ゲージが下がり始めても蓄えられたエネルギーが残るため、特に注意が必要です。フランジを破損したり閉鎖を操作する前に、隔離、減圧、排水、確認を行ってください。高温、腐食性、または有害な内容物は曝露リスクを高めます。プラント許可、ロックアウト、ガス検査、個人防護の規則を遵守し、承認された試験境界なしに発射砲身から即席で圧力試験を行うのは避けてください。
シートテストでよく見つかる問題
漏れが発生した場合は、それがシートを通っていて、オープンバイパス、漏れドレイン、圧力均等化ライン、または試験フィッティングを通っているかを確認してください。孤立発射装置内の圧力上昇は、閉じ込められた液体の熱膨張を反映することがあります。特に汚れた運転後に、定められたテスト圧力下での繰り返し漏れは、座席の損傷や破片に注意を向けさせます。シートテストは、バルブの許容漏れクラスで解釈されるべきであり、「漏れゼロ>><<」という未明示の約束ではなく、
もう一つのパターンは、室温での許容漏れの後に高温運転後に小さな漏れが発生することです。温度変化はシートの荷重に影響を与えます。不適切なソフトシートは緩み、次のディファレンシャル反転時に隙間が露出します。エンジニアがアクチュエータのトルクを上げることだけに反応すると、ステムやシートの摩耗が加速する可能性があります。材料の選択、シートの形状、試験温度を同時に確認する必要があります。
供給者に圧力境界と開放ボアの図面、材料トレーサビリティ、フランジ寸法、アクチュエータサイズ、工場試験結果、そして正確な構成に関するAPI 6D準拠の要求を求めてください。1:1の後付け見積もりを出すには、古いバルブタグや図面、ピッグエンベロープ、設計圧力と温度、メディア、必要な試験手順を追加してください。その情報は、通常のボールバルブ問い合わせを、クルーが現場に到着する前に確認できる仕様に変えてしまいます。
結論:完全な豚の経路を指定する
成功した後付けは、2つのフランジの間には収まる以上の効果があります。実際のピッグへの確認済み通路を示し、パイプを無理に押し込まずに接続し、ランチャーシーケンスに予測可能に反応し、指定されたシートテストにも合格します。ここで述べるYNTO製品については、バルブピッグ可能を呼ぶ前に、構成ごとの図面や記録を請求してください。同じ証拠は、より安全な運用とより持続可能なパイプラインの健全性管理プログラムを支持しています。
>
- 2026-11-16 08:38:37
- 2026-11-13 09:36:01
- 2026-11-11 15:08:29